
مدیریت کاتالیست راکتور در صنایع پتروشیمی
در واحدهای پتروشیمی، بسیاری از واکنش های اصلی بدون حضور کاتالیست با سرعت یا بازده مطلوب انجام نمی شوند. کاتالیست شرایطی ایجاد می کند که واکنش شیمیایی با انرژی کمتر و سرعت بیشتر پیش برود و در نهایت محصول مورد نظر با کیفیت مناسب تولید شود. به همین دلیل مدیریت کاتالیست در راکتور در صنایع پتروشیمی تنها یک موضوع مربوط به تعمیرات نیست و مستقیما با ظرفیت تولید، کیفیت محصول، مصرف انرژی و هزینه های عملیاتی ارتباط دارد.
نقش کاتالیست در پتروشیمی زمانی اهمیت بیشتری پیدا می کند که فعالیت آن به مرور کاهش یابد یا شرایط عملیاتی از محدوده طراحی خارج شود. تغییر در دما، فشار، کیفیت خوراک یا میزان ناخالصی ها می تواند عمر کاتالیست را کاهش دهد و باعث افت عملکرد واحد شود. به همین دلیل پایش مداوم وضعیت کاتالیست، تشخیص به موقع افت فعالیت و برنامه ریزی صحیح برای احیا یا تعویض آن از بخش های مهم مدیریت راکتور محسوب می شود.
انواع کاتالیستهای مورد استفاده در راکتورهای پتروشیمی
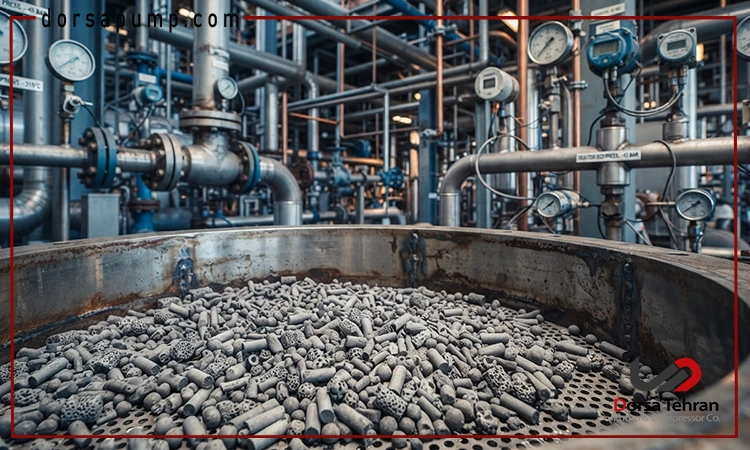
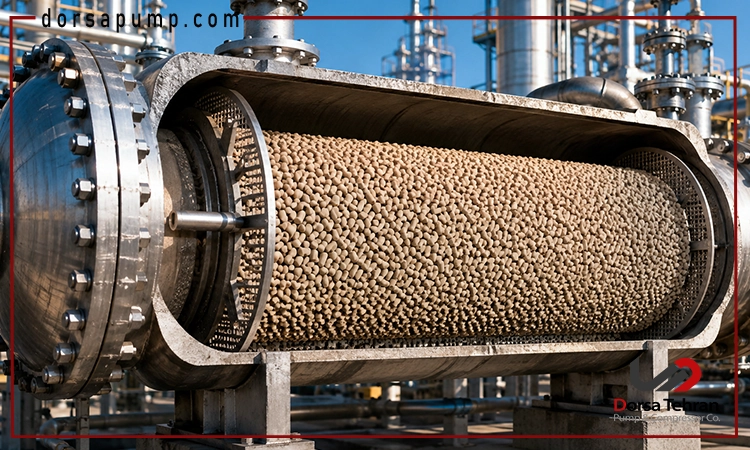
نوع کاتالیست به واکنش شیمیایی، طراحی راکتور و محصول نهایی بستگی دارد. در بسیاری از فرآیندها از کاتالیست های جامد بر پایه فلزات یا اکسیدهای فلزی استفاده می شود که روی یک پایه متخلخل قرار گرفته اند. این ساختار باعث افزایش سطح فعال و تماس بهتر میان خوراک و کاتالیست می شود.
در برخی فرآیندهای پتروشیمی نیز کاتالیست های اسیدی، زئولیتی یا ترکیبات فلزی خاص مورد استفاده قرار می گیرند. اندازه، شکل و مقاومت مکانیکی ذرات اهمیت زیادی دارد، زیرا بر افت فشار، توزیع جریان و رفتار بستر تاثیر می گذارد.
نقش کاتالیست در پتروشیمی فقط به افزایش سرعت واکنش محدود نمی شود. انتخاب کاتالیست مناسب می تواند گزینش پذیری فرآیند را افزایش دهد و تشکیل محصولات جانبی ناخواسته را کاهش دهد. به همین دلیل انتخاب کاتالیست هندلینگ باید بر اساس شرایط واقعی واحد و هدف فرآیند انجام شود.
عوامل مؤثر بر عملکرد کاتالیست راکتور
عملکرد کاتالیست نتیجه تعامل چند عامل مختلف است و نمی توان آن را تنها بر اساس مدت زمان استفاده ارزیابی کرد. ممکن است یک کاتالیست در شرایط مناسب برای مدت طولانی فعالیت قابل قبول داشته باشد، اما همان محصول در شرایط نامناسب خیلی زود دچار افت راندمان شود.
پارامترهای عملیاتی، کیفیت خوراک، مقدار ناخالصی و سرعت عبور مواد از بستر از مهم ترین عواملی هستند که باید به صورت مداوم کنترل شوند.
دما و فشار عملیاتی
هر کاتالیست برای محدوده مشخصی از دما و فشار طراحی شده است. خروج از این محدوده می تواند سرعت واکنش را تغییر دهد و حتی ساختار کاتالیست را تحت تاثیر قرار دهد. دمای بیش از حد ممکن است باعث سینترینگ یا کاهش سطح فعال شود، در حالی که دمای پایین می تواند نرخ واکنش را کاهش دهد.
فشار نیز بر تعادل واکنش و مقدار تماس خوراک با سطح کاتالیست تاثیر دارد. به همین دلیل کنترل دما و فشار در نقاط مختلف راکتور برای حفظ عملکرد پایدار ضروری است.
ترکیب خوراک ورودی و میزان ناخالصی
خوراک ورودی باید تا حد امکان مطابق مشخصات طراحی باشد. وجود موادی مانند گوگرد، فلزات، آب یا ترکیبات خاص می تواند روی سطح فعال کاتالیست اثر بگذارد و فعالیت آن را کاهش دهد.
نقش کاتالیست در پتروشیمی زمانی به بهترین شکل حفظ می شود که سیستم های پیش تصفیه خوراک به درستی کار کنند. افزایش ناگهانی یک ناخالصی ممکن است در مدت کوتاهی باعث افت عملکردی شود که بازگرداندن آن هزینه زیادی دارد.
زمان تماس و سرعت جریان (Space Velocity)
سرعت عبور خوراک از بستر تعیین می کند مواد چه مدت در تماس با سطح کاتالیست قرار داشته باشند. اگر جریان بیش از حد سریع باشد، ممکن است زمان کافی برای انجام واکنش وجود نداشته باشد و میزان تبدیل کاهش پیدا کند.
از طرف دیگر کاهش بیش از حد سرعت جریان نیز همیشه مناسب نیست و می تواند ظرفیت واحد را محدود کند. Space Velocity باید بر اساس طراحی راکتور، فعالیت کاتالیست و هدف تولید تنظیم شود تا تعادل مناسبی میان ظرفیت و راندمان ایجاد شود.
دلایل افت فعالیت و کاهش بازده کاتالیست
کاهش فعالیت کاتالیست معمولا به صورت تدریجی اتفاق می افتد. افزایش مصرف انرژی، کاهش میزان تبدیل، تغییر کیفیت محصول یا بالا رفتن افت فشار می توانند اولین نشانه ها باشند.
شناسایی علت اصلی افت فعالیت اهمیت زیادی دارد، زیرا در بعضی شرایط امکان احیای کاتالیست وجود دارد، اما در شرایط دیگر تعویض کامل ضروری خواهد بود.
مسمومیت کاتالیست (Catalyst Poisoning)
مسمومیت زمانی اتفاق می افتد که یک ترکیب ناخواسته روی سایت های فعال کاتالیست قرار بگیرد و دسترسی مواد واکنش دهنده به این نقاط را محدود کند. برخی ترکیبات گوگردی، فلزات و ناخالصی های خوراک از عوامل رایج این اتفاق هستند.
شدت مسمومیت به نوع ماده و کاتالیست بستگی دارد. در بعضی موارد فرآیند برگشت پذیر است، اما گاهی فعالیت کاتالیست به صورت دائمی کاهش پیدا می کند.
تشکیل کک و رسوبات کربنی (Coking)
در برخی واکنش های هیدروکربنی، ترکیبات کربنی روی سطح کاتالیست تجمع پیدا می کنند. این لایه ها می توانند منافذ کاتالیست را مسدود کرده و سطح فعال در دسترس را کاهش دهند.
تشکیل کک علاوه بر کاهش راندمان، ممکن است افت فشار بستر را نیز افزایش دهد. کنترل دما، شرایط خوراک و زمان عملیات می تواند سرعت تشکیل این رسوبات را کاهش دهد.
سایش فیزیکی و خردشدگی ذرات
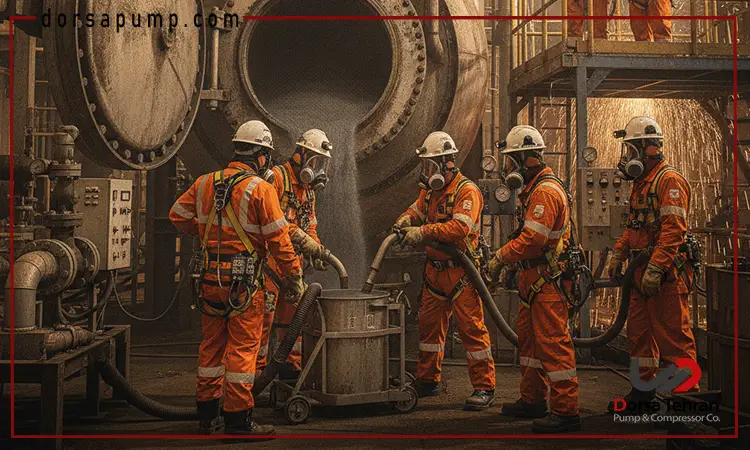
ذرات کاتالیست در طول کار تحت جریان سیال، فشار و تنش های مکانیکی قرار دارند. اگر مقاومت مکانیکی مناسب نباشد، ذرات ممکن است ساییده یا خرد شوند.
تولید ذرات ریز می تواند مسیر جریان را تغییر دهد و باعث افزایش افت فشار شود. همچنین هنگام تخلیه و بارگیری، جابجایی غیر اصولی می تواند میزان شکستگی را بیشتر کند.
تغییرات ساختاری ناشی از حرارت
قرار گرفتن کاتالیست در دمای بالاتر از محدوده طراحی می تواند ساختار متخلخل آن را تغییر دهد و سطح فعال را کاهش دهد. این پدیده در برخی کاتالیست های فلزی به صورت تجمع ذرات فعال و کاهش پراکندگی آنها دیده می شود.
نقش کاتالیست در پتروشیمی تا حد زیادی به حفظ ساختار و سطح فعال آن وابسته است. به همین دلیل کنترل نقاط داغ راکتور اهمیت زیادی دارد.
روش های پایش و مانیتورینگ عملکرد کاتالیست
پایش کاتالیست باید بر اساس مجموعه ای از داده های عملیاتی انجام شود. بررسی فقط یک پارامتر نمی تواند تصویر کاملی از وضعیت بستر ارائه دهد. مقایسه داده های فعلی با شرایط ابتدای دوره کار کاتالیست می تواند روند افت فعالیت را مشخص کند و زمان مناسب برای احیا یا تعویض را بهتر نشان دهد.
بررسی میزان تبدیل مواد (Conversion Rate)
یکی از شاخص های اصلی، میزان تبدیل خوراک به محصول مورد نظر است. اگر در شرایط مشابه عملیاتی Conversion Rate به مرور کاهش پیدا کند، ممکن است فعالیت کاتالیست افت کرده باشد.
البته تغییر خوراک یا دما نیز روی این عدد اثر دارد، بنابراین تحلیل باید همراه با سایر داده های فرآیندی انجام شود.
کنترل افت فشار در بستر کاتالیست
اختلاف فشار ورودی و خروجی راکتور اطلاعات مهمی درباره وضعیت بستر ارائه می دهد. افزایش غیرعادی افت فشار می تواند نشانه تجمع کک، خردشدگی ذرات یا تغییر توزیع جریان باشد.
روند تغییر افت فشار معمولا مهم تر از یک عدد لحظه ای است و باید به صورت دوره ای ثبت و تحلیل شود.
آنالیز شیمیایی محصولات خروجی
ترکیب محصول خروجی می تواند وضعیت عملکرد کاتالیست را نشان دهد. افزایش محصولات جانبی، کاهش خلوص یا تغییر نسبت ترکیبات ممکن است نشانه افت گزینش پذیری باشد.
نقش کاتالیست در پتروشیمی در کیفیت نهایی محصول بسیار پررنگ است و به همین دلیل آنالیز دقیق جریان خروجی یکی از ابزارهای مهم ارزیابی سلامت کاتالیست محسوب می شود.
روش های احیا و بازیابی فعالیت کاتالیست
همیشه کاهش فعالیت به معنی پایان عمر کاتالیست نیست. در بسیاری از فرآیندها می توان با استفاده از روش های احیا بخشی از فعالیت از دست رفته را بازگرداند.
روش مناسب به نوع کاتالیست و علت افت عملکرد بستگی دارد و باید طبق دستورالعمل سازنده و شرایط فرآیند انجام شود.
احیای حرارتی و شیمیایی
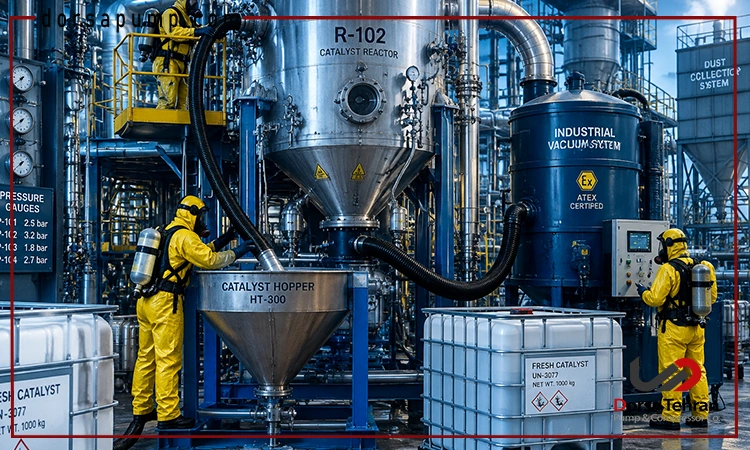
در احیای حرارتی، کاتالیست تحت شرایط کنترل شده دمایی قرار می گیرد تا برخی مواد تجمع یافته روی سطح آن حذف شوند. در روش های شیمیایی نیز ممکن است از ترکیبات خاص برای پاکسازی یا بازگرداندن سایت های فعال استفاده شود.
کنترل دقیق شرایط احیا اهمیت زیادی دارد، زیرا دمای بیش از حد یا مواد نامناسب می توانند خود کاتالیست را آسیب پذیر کنند.
فرآیند حذف کک و رسوبات
کک معمولا با یک فرآیند کنترل شده اکسیداسیون از سطح کاتالیست حذف می شود. سرعت افزایش دما و مقدار اکسیژن باید دقیق کنترل شوند، زیرا سوختن سریع کک می تواند دمای بستر را به شکل خطرناکی افزایش دهد.
پس از پایان عملیات نیز عملکرد کاتالیست باید دوباره ارزیابی شود تا میزان بازیابی فعالیت مشخص شود.
مدیریت هزینه ها و بهینه سازی عمر مفید کاتالیست
کاتالیست یکی از اقلام پرهزینه در بسیاری از واحدهای پتروشیمی است و تعویض زودهنگام آن می تواند هزینه عملیاتی واحد را افزایش دهد. در مقابل، ادامه استفاده از یک کاتالیست ضعیف نیز می تواند باعث کاهش تولید و افزایش مصرف انرژی شود. بهترین رویکرد، تصمیم گیری بر اساس داده های واقعی عملکرد است.
کنترل کیفیت خوراک، جلوگیری از شوک های حرارتی، پایش افت فشار و برنامه ریزی مناسب احیا می توانند عمر مفید کاتالیست را افزایش دهند. نقش کاتالیست در پتروشیمی به اندازه ای مهم است که هزینه خرید آن نباید تنها معیار تصمیم گیری باشد. اثر آن بر تولید، مصرف انرژی، کیفیت محصول و مدت توقف واحد نیز باید وارد محاسبات اقتصادی شود.
جمع بندی
مدیریت صحیح کاتالیست راکتور نیازمند کنترل همزمان شرایط عملیاتی، کیفیت خوراک و وضعیت فیزیکی بستر است. افت فعالیت ممکن است بر اثر مسمومیت، تشکیل کک، خردشدگی یا آسیب حرارتی ایجاد شود و هرکدام روش تشخیص و برخورد متفاوتی دارند.
پایش Conversion Rate، افت فشار و ترکیب محصولات خروجی کمک می کند کاهش عملکرد در مراحل اولیه شناسایی شود. در برخی موارد احیا می تواند فعالیت کاتالیست را بازیابی کند و نیاز به تعویض را به تعویق بیندازد.
در نهایت نقش کاتالیست در پتروشیمی مستقیما با پایداری تولید و اقتصاد واحد ارتباط دارد. هرچه مدیریت آن بر اساس داده های واقعی و برنامه ریزی دقیق تر انجام شود، احتمال توقف ناخواسته و هزینه های اضافی کمتر خواهد شد.
سوالات متداول مدیریت کاتالیست راکتور در صنایع پتروشیمی
- چه عواملی بیشترین تاثیر را بر عمر کاتالیست دارند؟
دما، کیفیت خوراک، میزان ناخالصی، تشکیل کک و شرایط جریان از مهم ترین عوامل تاثیرگذار بر عمر مفید کاتالیست هستند.
- آیا کاتالیست همیشه بعد از افت فعالیت باید تعویض شود؟
خیر. در برخی موارد می توان با فرآیند احیا بخشی از فعالیت کاتالیست را بازیابی کرد و زمان تعویض را به تاخیر انداخت.
- افزایش افت فشار راکتور چه معنایی دارد؟
ممکن است نشانه تشکیل کک، تجمع ذرات ریز یا تغییر در ساختار بستر باشد و نیاز به بررسی دقیق شرایط فرآیندی دارد.
- چگونه زمان مناسب تعویض کاتالیست مشخص می شود؟
با تحلیل روند تبدیل، کیفیت محصول، افت فشار، هزینه عملیاتی و میزان قابل بازیابی فعالیت می توان زمان مناسب را مشخص کرد.